型煤制气过程中自动控制与液位监测的典型应用案例
在型煤制气生产中,自动控制与液位监测直接决定炉况稳定性和产气质量。一套响应及时的监控系统,能让固定层气化炉的吨氨煤耗下降3%~5%。
一、典型工艺路线与控制节点
型煤制气属于煤气化技术中的一个细分方向,通常采用固定层气化炉,以型煤为原料、富氧气化或空气-蒸汽为气化剂。核心控制点包括:
- 炉出口温度与火层位置——反映气化强度
- 汽包液位——影响余热回收效率与设备安全
- 炉箅转速与排灰节奏
- 风机风量与系统压力平衡
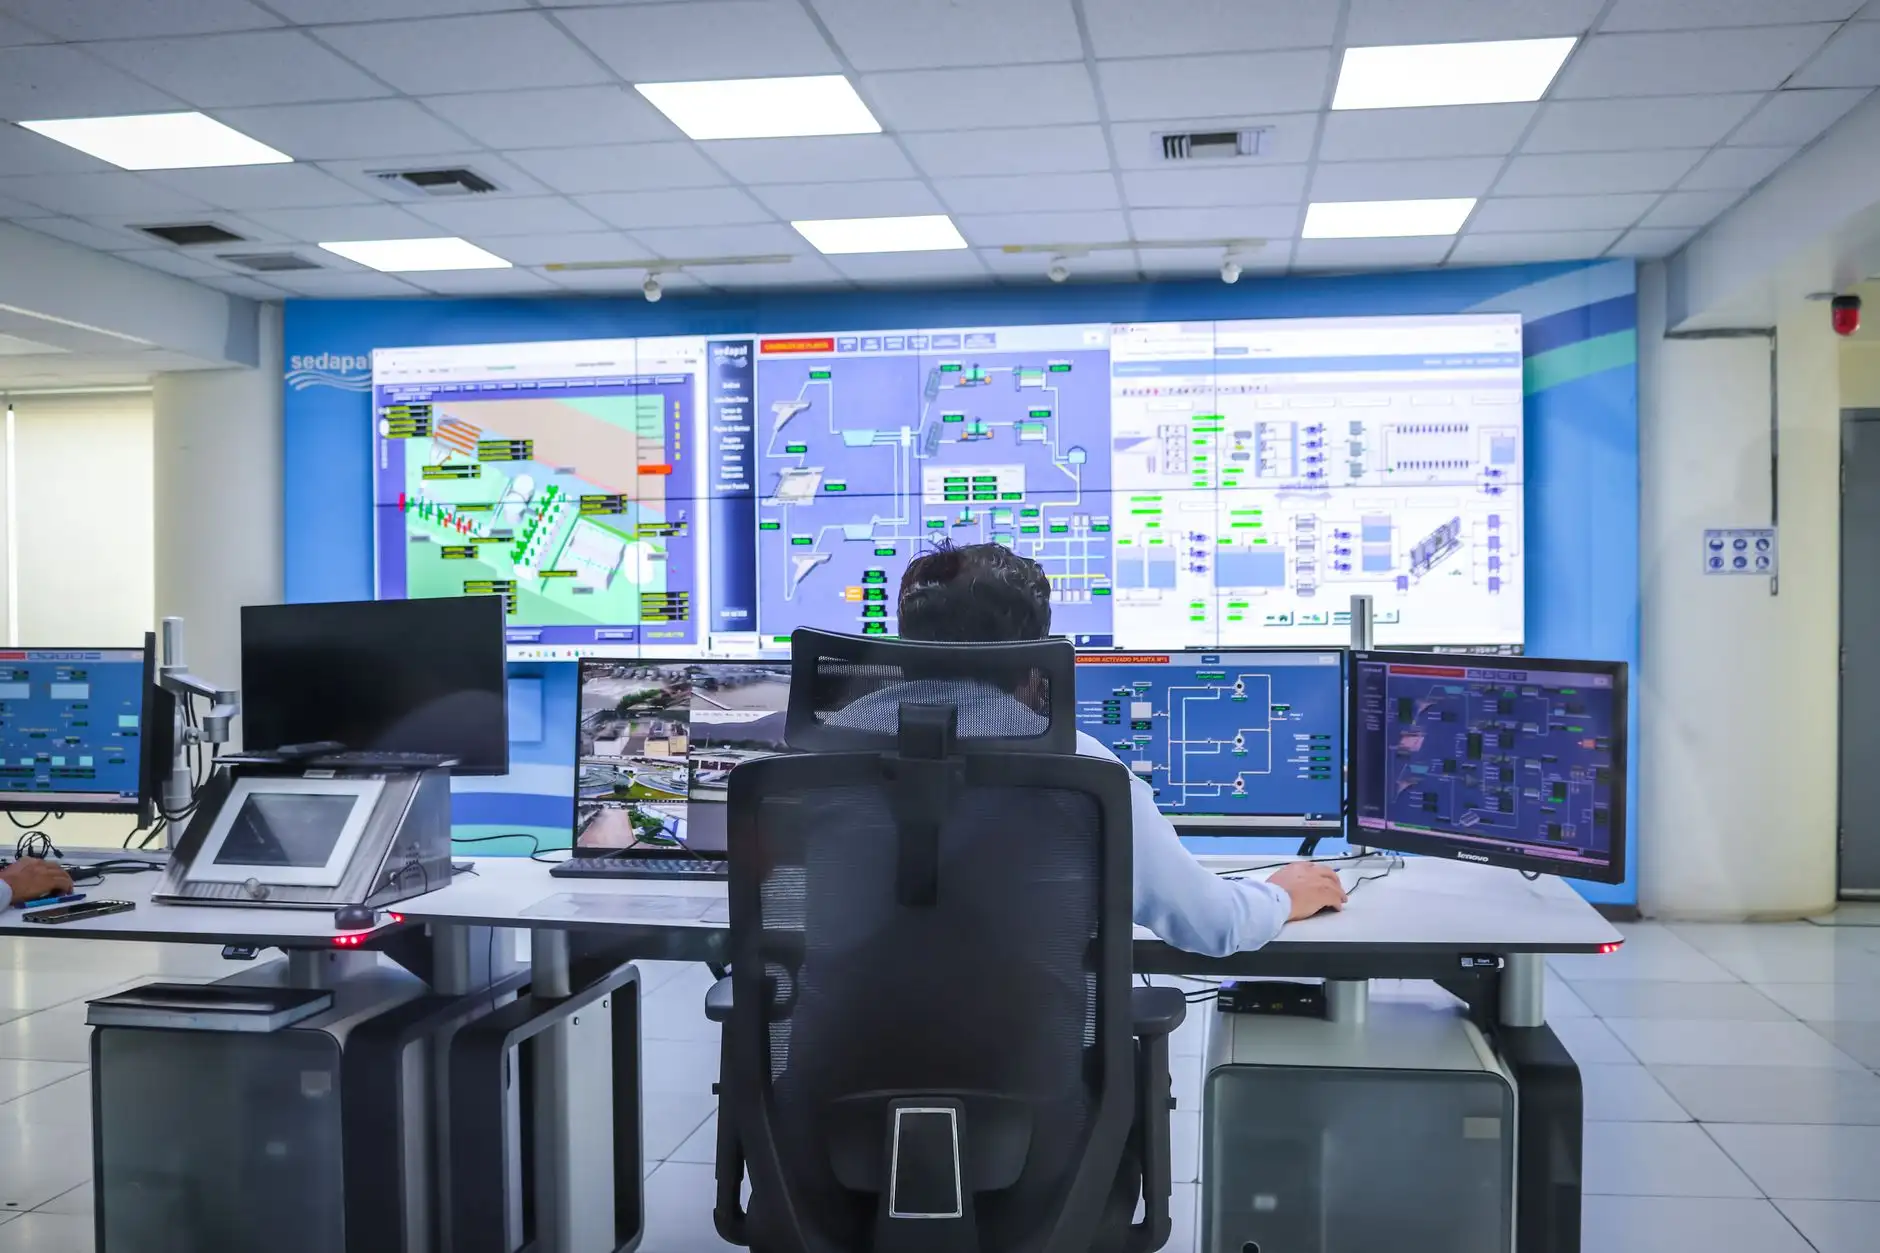
这些节点若靠人工调节,滞后大、波动频繁。引入自动控制后,炉温波动可控制在±15℃以内。
二、液位监测的工程实现
汽包液位是型煤制气系统最关键的监测参数之一。常规做法采用双法兰差压变送器配合三冲量控制:
- 液位信号接入DCS,采样周期≤200ms
- 蒸汽流量与给水流量做前馈补偿
- 调节阀采用等百分比特性,避免小开度振荡
某厂应用后,汽包液位波动从±40mm收窄至±10mm,余热回收蒸汽品质明显提升。需注意:冬季伴热不良会导致引压管假液位,建议加装电伴热并定期排污校验。若后续配套液化工段,液位稳定性还直接影响变换气水气比。
三、常见问题与应对
现场高频问题集中在三处:一是型煤热稳定性差,入炉后粉化导致料层阻力波动,此时应联动风机变频自动修正风量;二是炉箅破渣不均造成局部结疤,需结合炉温趋势提前降负荷;三是除尘系统与气化炉压差耦合,自动控制需设置解耦逻辑。对比水煤浆和粉煤气化路线,型煤固定层对自动控制的响应速度要求更高,但改造成本最低。空分装置供氧纯度波动也会干扰富氧气化炉温,建议将氧纯度信号纳入前馈通道。
造气网在行业知识库中收录了多个型煤制气自动控制改造案例,涵盖DCS组态参数与液位联锁逻辑,可供参考。实际选型时,建议先做72小时工况数据采集,再确定控制方案。