型煤制气工艺中自动控制系统的应用与炉况稳定运行案例
型煤制气在固定层煤气化工艺中占据独特位置——它把粉煤压制成型,既解决了粉煤利用难题,又为富氧气化提供了稳定的原料粒度。但型煤的热稳定性与机械强度天然弱于块煤,炉况波动更频繁,这就把自动控制系统的价值推到了台前。
一、型煤炉况为什么更需要自动控制
固定层气化炉内,型煤在高温下经历干燥、干馏、气化、燃烧多个层次。料层阻力随型煤破碎率变化,炉箅转速与出灰量稍有偏差,就会引起火层上移或下移。人工调节往往滞后十几分钟,而自动控制系统能把响应时间压缩到秒级。
关键控制回路包括:
- 入炉蒸汽与富氧气化剂比例——根据炉出温度与煤气成分在线反馈动态修正
- 炉箅转速与灰盘电流——联动排灰,维持料层高度稳定
- 风机变频调节——稳定入炉风压,抑制料层穿孔
二、自动控制系统的核心逻辑
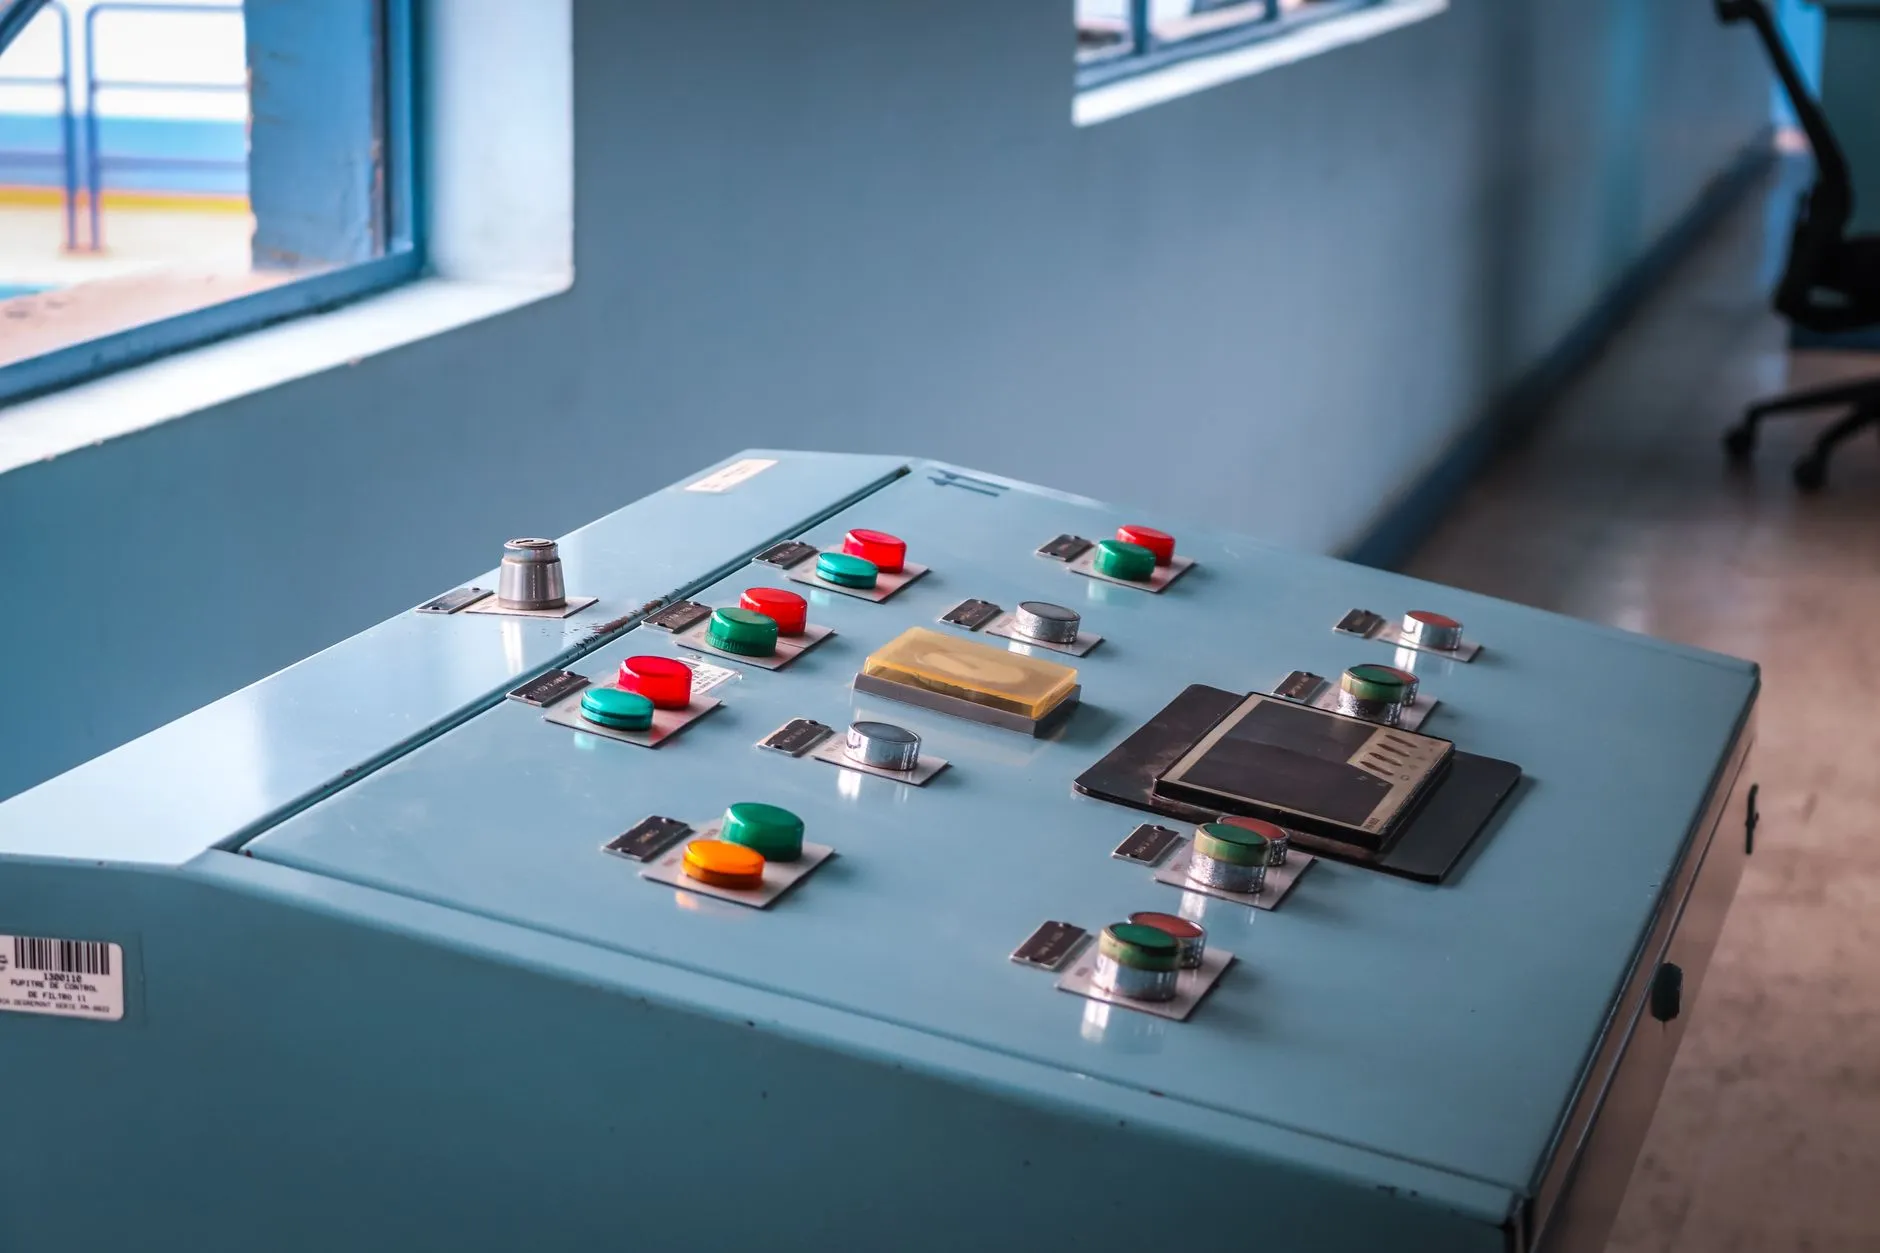
以造气网调研的多个型煤制气项目来看,控制系统的核心并非“全自动无人”,而是关键回路自动+异常工况预警。煤气化过程中,炉出温度、煤气成分(CO+H₂)、料层压差是三个最灵敏的指标。
控制策略上,通常采用前馈+串级PID:以蒸汽流量为主调,炉出温度作为副调修正富氧气化剂比例。当压差超过设定阈值时,自动降低风机频率并报警,避免严重穿孔。这套逻辑对水煤浆和粉煤气化同样有借鉴意义,但型煤炉的滞后特性要求积分时间更长。
三、炉况稳定运行案例
山东某化肥厂一台Φ3.0m固定层气化炉,原料为本地无烟粉煤压制的型煤,气化剂采用富氧+蒸汽。改造前,炉出温度波动±80℃,有效气成分波动±3%,日均停炉处理2次。
引入自动控制系统后,重点做了三件事:
- 炉箅转速与灰盘电流闭环,排灰均匀性明显改善
- 风机变频与入炉风压联锁,压差波动从±0.8kPa降至±0.3kPa
- 蒸汽/富氧比例在线自整定,火层位置稳定
连续运行30天数据显示:有效气成分稳定在78%±1%,炉出温度控制在±15℃以内,日均停炉次数降为0.2次。后续配套余热回收与除尘系统后,综合能耗下降约6%。
型煤制气的自动控制不是简单堆仪表,而是要理解炉内气固两相反应的滞后与非线性。从造气网聚合的案例看,凡是把炉箅、风机、蒸汽比例三个回路做扎实的项目,炉况稳定性都有质的提升。对于正在考虑煤气化技术选型的工厂,型煤+富氧气化+自动控制的组合,在中小规模场景下仍是一条值得认真评估的路线。